Интернет журныл о промышленности в Украине
Технология полимерной покраски металлоизделий в промышленном производстве
Опубликовано: 26.10.2026
Технология полимерной покраски металлоизделий в промышленном производстве
В современном машиностроении и металлообрабатывающей отрасли требования к защитно-декоративным покрытиям постоянно растут. Металлоконструкции, корпуса приборов и детали оборудования подвергаются постоянным механическим нагрузкам, воздействию влаги и температурным перепадам. В этих условиях традиционные жидкие лакокрасочные материалы уступают место более устойчивой технологии — порошково-полимерному окрашиванию.
Формирование защитного слоя при порошковой окраске происходит на молекулярном уровне за счет спекания сухих полимерных смол при высоких температурах.
Инженерные преимущества полимерно-порошковых покрытий
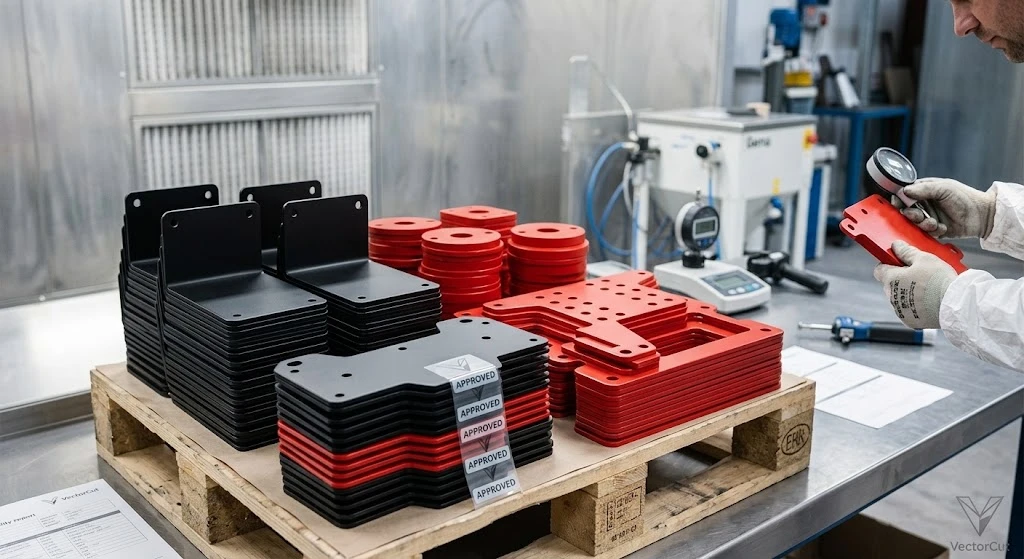
Сухая полимерная покраска обладает рядом критически важных характеристик для B2B-сегмента:
- Адгезия и физико-механическая прочность: Полимеризованная пленка обладает высокой эластичностью, не скалывается при неболших деформациях металла и выдерживает удары высокой интенсивности.
- Химическая и коррозийная стойкость: Покрытие химически инертно к воздействию масел, бензина, слабых кислот и щелочей, надежно изоляруя сталь от внешней среды.
- Беспористость структуры: Отсутствие испаряющихся растворителей гарантирует отсутствие микропор и кратеров, через которые может проникать влага.
- Точность толщины слоя: В зависимости от технических требований толщина наносимого слоя варьируется в пределах 60–120 мкм за один цикл напыления.
Ключевые стадии технологического цикла
Качественный результат достигается только при строгом контроле параметров на каждом этапе:
- Подготовка поверхности (химическая обработка): Обезжиривание, удаление окислов и нанесение конверсионного (фосфатного) слоя для максимизации адгезии.
- Электростатическое напыление: Порошковый состав подается пистолетом-распылителем, где микрочастицы приобретают электрический заряд и равномерно притягиваются к заземленному изделию.
- Термообработка в печи полимеризации: Изделие нагревается до температуры 180–200 °C. При этом порошок плавится, растекается и формирует сплошной монолитный слой.
Синергия лазерного раскроя и финишной покраски
Для инжиниринговых и производственных компаний наилучшие показатели экономии бюджета и времени дает размещение заказа на предприятии полного цикла. Когда лазерная резка, гибка на ЧПУ-прессах и последующая порошковая покраска выполняются на одной производственной площадке, исключаются промежуточная логистика и риски повреждения заготовок.
Если вашему предприятию требуется качественная порошковая покраска Днепр с гарантиями соблюдения допусков и толщины покрытия, выбор производственного партнера с собственным парком оборудования и печи полимеризации станет залогом успешной реализации проекта.